Повний експертний посібник: Як купити вживаний лазерний ріжучий верстат (Волоконний / CO2) та уникнути дорогих пасток
2025-11-09
Повний експертний посібник: Як купити вживаний лазерний ріжучий верстат (Волоконний / CO2) та уникнути дорогих пасток
Що перевіряти в першу чергу? Основи верстата.
Перше враження часто є вирішальним, і візуальний огляд вживаного лазера може відразу виявити серйозні проблеми. Присвятіть перші 15-30 хвилин ретельному огляду, зосереджуючись на компонентах, ремонт яких зазвичай є економічно невигідним або неможливим.
Рама та несуча конструкція – Чи стабільний лазер?
Рама є скелетом ріжучого верстата. Її стабільність та непорушна геометрія є фундаментальними для точного різання.
- Шукайте тріщини та деформації: Особливо навколо опор осей, порталів та точок опори. Тріщини в рамі дискваліфікують верстат.
- Перевірте наявність не заводських зварних швів: Будь-який неоригінальний зварний шов є тривожним сигналом. Він може вказувати на серйозне зіткнення, спробу ремонту тріщини або зміцнення пошкодженої конструкції. Такі ремонти часто не відновлюють первісної точності та стабільності.
- Оцініть стан фундаменту: Якщо верстат ще підключений, спостерігайте за його положенням. Чи є вібрації? Чи стабільна підлога?
Робочий стіл та система зміни палет – Ознаки зносу та точності.
Робочий стіл – це зона, де матеріал ріжеться. Його стан впливає на якість різання та зручність використання.
- Стан ламелей/опорних прутів: Перевірте, чи не є опорні прути надмірно зношеними, зігнутими або пошкодженими від бризок. Їх поганий стан впливає на опору матеріалу та ризик відбиття променя.
- Рівність столу: Використовуйте прецизійний рівень, щоб оцінити рівність робочого столу. Великі нерівності можуть призвести до проблем з фокусуванням та низької якості різання.
- Система зміни палет (якщо є): Якщо лазер оснащений автоматичною системою зміни палет, перевірте її безперебійну роботу. Шукайте люфт, заклинювання, нерівномірну роботу двигунів або механічні пошкодження напрямних.
Загальний стан догляду та чистоти – Візитна картка попереднього власника.
Зовнішній стан догляду за верстатом часто відображає турботу про його внутрішні компоненти.
- Чистота верстата: Регулярно очищений верстат є ознакою того, що власник дбав про нього. Накопичення бруду, стружки, залишків різання, особливо у важкодоступних місцях (наприклад, в електрошафі), свідчить про недбалість.
- Витоки: Шукайте сліди витоків гідравлічного масла, охолоджуючої рідини або води. Це можуть бути симптоми витоків системи, які врешті-решт призведуть до більш серйозних поломок.
- Пошкодження кожухів та захисних елементів: Будь-які тріщини, вм'ятини або відсутні елементи кожухів можуть вказувати на зіткнення або недбалість.
Серце верстата: Оцінка лазерного джерела (Волоконний vs. CO2).
Лазерне джерело є найдорожчим компонентом ріжучого верстата і ключем до його продуктивності. Його правильна діагностика абсолютно критична.
Волоконний лазер – Ключові параметри та ризики.
Волоконні лазери стають все більш популярними завдяки високій ефективності та низьким експлуатаційним витратам, але їх джерела також піддаються зносу.
- Години роботи джерела: Запитайте про показник кількості годин роботи лазерного джерела (так званий beam-on-time). Хоча виробники заявляють про тривалий термін служби, чим більше годин, тим ближче ми до потенційного падіння потужності або поломки.
- Історія обслуговування джерела: Перевірте, чи обслуговувалося джерело, які компоненти були замінені. Чи були проблеми з потужністю? Чи проводилися калібрування?
- Тести потужності: Якщо можливо, попросіть провести тест потужності за допомогою спеціалізованого обладнання. Падіння потужності нижче заявленої виробником специфікації є тривожним сигналом.
- Охолоджувач джерела (Chiller): Охолоджувач підтримує оптимальну температуру джерела. Перевірте його стан, чи є витоки, чи правильно працюють вентилятори, чи чиста охолоджуюча рідина. Його несправність може призвести до перегріву та пошкодження джерела.
- Правильний допоміжний газ та повітряні фільтри: Неправильні гази або забиті фільтри можуть вплинути на якість різання та термін служби джерела.
CO2-лазер – Діагностика резонатора.
CO2-резонатор – це складний пристрій, стан якого вимагає спеціалізованих знань.
- Тести потужності та якості променя: Як і для волоконного лазера, тест потужності має вирішальне значення. Якість лазерного променя (режим, симетрія) є не менш важливою. Погана якість променя означає гірше різання.
- Вік ламп та газів резонатора: Ексітаційні лампи (якщо є) та газова суміш CO2 у резонаторі мають певний термін служби. Дізнайтеся, коли їх востаннє замінювали або дозаправляли.
- Стан дзеркал резонатора: Дзеркала в резонаторі є оптичними елементами. Брудні, подряпані або неправильно вирівняні дзеркала зменшують потужність та якість променя. Їх інспекція вимагає спеціалізованих інструментів.
- Система охолодження резонатора (Chiller): Без ефективного охолодження CO2-резонатор швидко вийде з ладу. Перевірте чиллер на наявність витоків, чистоту та ефективність.
Які питання задати продавцю щодо джерела?
- "Скільки годин відпрацювало джерело/резонатор?"
- "Яка історія обслуговування лазерного джерела? Коли проводилося останнє велике обслуговування/заміна компонентів?"
- "Чи маєте ви протоколи тестів потужності?"
- "Коли востаннє замінювали газ CO2 у резонаторі, або чи були проблеми з охолодженням волоконного джерела?"
- "Чи доступні дані про деградацію потужності?" (Якщо так, перевірте, чи деградація не перевищує допусків виробника).
Точність різання: Оптична система та ріжуча головка.
Навіть ідеальне лазерне джерело не забезпечить точності, якщо оптична система знаходиться в поганому стані.
Стан ріжучої головки – Від лінз до сопел.
Ріжуча головка є останнім елементом перед матеріалом, що ріжеться, і найбільше схильна до пошкоджень.
- Фокусувальні лінзи: Це серце головки. Брудні, подряпані або обгорілі лінзи різко знижують якість різання. Їх заміна є дорогою. Відкрийте головку (якщо можливо та безпечно) і уважно перевірте їх стан.
- Сопла: Зношені або пошкоджені сопла призводять до нестабільних процесів різання та поганої якості краю. Перевірте їх чистоту та відсутність деформацій.
- Захисні вікна (protective windows): Це недорогі компоненти, які захищають дорогі лінзи. Перевірте, чи вони чисті та цілі.
- Механізм регулювання фокусу: Чи працює він плавно та без люфту? У волоконних лазерах це часто автофокус – перевірте його чутливість.
Дзеркала та направлення променя – Невидимі, але вирішальні (переважно CO2).
У CO2-лазерах промінь направляється системою дзеркал, які повинні бути ідеально чистими та вирівняними.
- Стан дзеркал: Бруд, подряпини або пошкодження поверхонь дзеркал є частою причиною втрати потужності та проблем з якістю різання. Їх чистка та калібрування – це завдання для спеціаліста.
- Система подачі допоміжного газу: Чи правильно працює система подачі ріжучих газів (кисень, азот, повітря)? Перевірте манометри, фільтри та з'єднання.
Датчики відстані та системи антизіткнення.
Ці системи захищають ріжучу головку від зіткнень з матеріалом або компонентами столу.
- Функціонування датчика висоти: Лазерний або ємнісний датчик повинен точно підтримувати відстань головки до матеріалу. Перевірте його реакцію на різні товщини листа.
- Функція антизіткнення: Переконайтеся, що системи захисту від зіткнень працюють правильно. Їх несправність – це прямий шлях до руйнування головки.
Мозок та м'язи: ЧПК-керування, приводи та електрика.
ЧПК-керування – це нервова система верстата, а приводи та електрика – його м'язи. Їх безперебійна робота є основою ефективності.
Контролер ЧПК – Версія, підтримка та сумісність.
Система керування є ключем до програмування та оптимізації різання.
- Запуск системи та помилки: Увімкніть верстат і спостерігайте за процесом запуску. Будь-яке повідомлення про помилку, що відображається під час запуску, має бути ретельно перевірено.
- Модель та підтримка: Яка модель контролера ЧПК? Чи виробник все ще надає технічну підтримку та виробляє запчастини? Старі та нішеві системи можуть бути неможливими для ремонту у разі поломки.
- Сумісність із програмним забезпеченням CAD/CAM: Переконайтеся, що контролер може взаємодіяти з вашим програмним забезпеченням CAD/CAM. Це має вирішальне значення для ефективного потоку даних та ефективного програмування.
Приводи осей та лінійні напрямні – Плавність та відсутність люфту.
Плавність та точність руху осей є фундаментальними для якості різання.
- Тести руху осей (X, Y, Z): Запустіть тестову програму або вручну перемістіть осі по всьому діапазону руху. Рух має бути плавним, без заклинювань, ривків або незвичайних шумів.
- Люфт у напрямних та ШВП: Це критичний момент! Перевірте відсутність помітного люфту в лінійних напрямних та кулько-гвинтових парах (особливо по осі Z). Люфт призводить до втрати точності та зниження якості різання.
- Система змащення: Чи правильно працює автоматична система змащення напрямних та ШВП? Чи заповнений бак з мастилом?
Електрошафа – Порядок та безпека.
Стан електрошафи є гарним показником технічної культури попереднього власника.
- Чистота та порядок: Відкрийте шафу. Чиста, організована проводка, відсутність пилу та стружки – це добрі ознаки. Безлад, ослаблені кабелі, сліди перегріву на контакторах або не заводські модифікації є серйозними небезпеками.
- Стан компонентів: Перевірте стан вентиляторів, джерел живлення, сервоприводів. Шукайте ознаки перегріву або корозії.
Поза верстатом: Документація та сервіс.
Історія верстата, задокументована, є не менш важливою, ніж його фізичний стан.
Сервісна книжка та історія ремонтів – Золота жила інформації.
Повна документація свідчить про те, що власник професійно доглядав за верстатом.
- Повна історія сервісного обслуговування: Запитайте про всі записи про обслуговування. Регулярність інспекцій, список виконаних ремонтів, дата останнього великого сервісу джерела або заміни важливих компонентів. Це дозволить вам оцінити, як поводилися з верстатом та які "хвороби" він мав.
- Протоколи вимірювань: Якщо доступні, протоколи тестів геометрії, потужності лазера, калібрування.
Декларація відповідності CE та повнота ТДВ.
Це ключові документи, як з точки зору законності використання, так і для майбутнього обслуговування.
- Декларація CE: Кожен верстат, що розміщується на європейському ринку, повинен мати Деклара
Додано контент:
 BIAŁCZYK Sp. z o.o.
Новини
Паливна криза 2026 року: Що це означає для європейської металообробної промисловості
Криза пального 2026 року призводить до зростання витрат у всій європейській металообробній промисловості. Дізнайтеся про основні ризики та можливості, пов'язані з використаним обладнанням. читай далі
Промислове холодильне обладнання в харчовій промисловості Польщі: чому модернізація має значення зараз
Poland’s food industry is increasing investment in machinery modernization and automation, while the EU’s new F-gas rules are pushing food manufacturers to review refrigeration equipment more carefully. As a result, industrial refrigeration is becoming a strategic upgrade area for companies that want better efficiency, compliance, and long-term production reliability читай далі
Як європейські металообробні цехи можуть перемогти в нову промислову еру
Європейські металообробні компанії можуть скористатися реіндустріалізацією, ніршорінгом та стрімким зростанням попиту в енергетиці, електромобільності та обороні, щоб перейти до довгострокових контрактів з вищою маржою. Спеціалізуючись, модернізуючи свій верстатний парк (зокрема за допомогою вживаного обладнання) та підвищуючи професіоналізм якості та продажів, вони можуть швидко модернізуватися за підтримки таких платформ, як wesellmachines.com, яку очолює інженер Марцін Бялчик. читай далі
Що відбувається в європейській промисловості на рубежі лютого 2026 року?
Дізнайтеся, як зростання індексу PMI та новий Закон ЄС про промисловий акселератор впливають на оцінку верстатів у 2026 році. Оцінювач Марцін Бялчик з wesellmachines.com аналізує ринкові тенденції, вартість заміщення та функціональне старіння обладнання з ЧПК в епоху Індустрії 4.0. читай далі
Зелена сталеливарна революція: стратегічний аналіз промислової трансформації
Стратегічний аналіз переходу сталеливарного сектору до «зеленої» сталі. Експерт Марцін Бялчик досліджує технології прямого впорскування (DRI) та електродугової обробки (EAF), ідею «Fit for 55», CBAM (обробка кучним металом) та проблеми оцінки промислового обладнання в епоху декарбонізації та вимог ESG. читай далі
Оцінка сучасних трубогибочних машин з ЧПУ у 2026 році
Марцін Бяльчик (wesellmachines.com) переосмислює оцінку трубогибів з ЧПУ на 2026 рік. Ключовий висновок: Всеелектрична технологія та дані IIoT підвищують залишкову вартість завдяки надзвичайній точності (±0.05°) та енергоефективності (економія 50%). Посібник поєднує технічну оцінку з фінансовими шляхами 2026 року (FENG, BGK) для виробничого сектору. читай далі
Оцінка верстатів для цвяхів: Що ви насправді купуєте? Експертний аналіз
Чому 20-річний автомат Wafios коштує дорожче, ніж новий імпортний верстат? Марчін Бялчик з WeSellMachines пояснює приховану цінність витриманого чавуну, систем механічної сепарації відходів (nipping) та оригінальної документації. Дізнайтеся, чому у важкій промисловості платять за фізику матеріалів, а не за рік випуску. читай далі

Як купити вживану багатопрорізну пилку та революціонізувати свою лісопилку
Вторинний ринок деревообробного обладнання величезний, але сповнений пасток. Як експерт, який бачив сотні верстатів, «розфарбованих на продаж», але зруйнованих зсередини, я підготував для вас цей вичерпний посібник. Це не маркетингові фантазії, а солідна доза інженерних знань, яка дозволить вам самостійно оцінити технічний стан верстата. читай далі
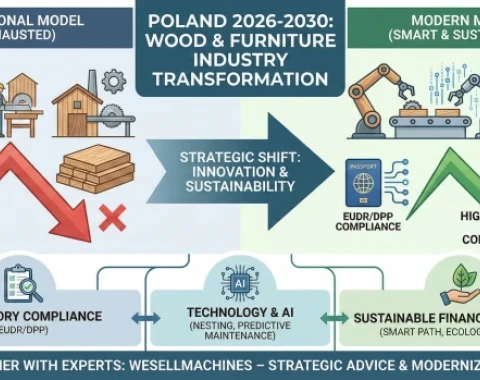
Кінець епохи «дешевих меблів»? Ваша стратегія виживання та зростання на 2026–2030 роки
Польська деревообробна та меблева промислоwość десятиліттями була беззаперечним лідером експорту, згенерувавши у 2024 році вражаючі 16,3 млрд євро. Ми були «меблевою фабрикою Європи», перемагаючи ціною, доступністю сировини та кваліфікованими кадрами. Однак, надворі вже грудень 2025 року, і як практик, який щодня відвідує ваші заводи, я бачу чітко: ця модель щойно вичерпала себе. читай далі
Стратегічний звіт 2025/2026: Рентабельність активів та технологічна трансформація в металообробній галузі
Сектор металообробки в Польщі та Центральній Європі входить у фазу, яку в макроекономічних аналізах ми визначаємо як "Ера гіперефективності" (Hyper-Efficiency Era). В умовах нестабільного економічного клімату та прогнозів зростання споживання сталі лише на 2,2%, простір для інвестиційних помилок зник. Як wesellmachines.com, ми ідентифікуємо фундаментальну зміну парадигми: перехід від стратегії Growth-at-all-costs (зростання за будь-яку ціну) до стратегії Asset Utilization & Cash Flow Protection (використання активів та захист грошового потоку). У цьому звіті ми аналізуємо, чому у 2025-2026 роках ключем до виживання є не купівля "нового", а купівля "ефективного" – часто з вторинного ринку. читай далі

Як Вибрати Вживаний Обробний Центр з ЧПК для Дерева? Повний Аудит Верстата Крок за Кроком
Купівля вживаного обробного центру з ЧПК для дерева – це чудова можливість, але водночас і величезний ризик. Всюдисущий пил МДФ руйнує ключові компоненти, а вартість ремонту шпинделя чи вакуумного насоса є астрономічною. Цей повний посібник (5000+ слів) – це, по суті, професійний технічний аудит. Ми навчимо вас, як перевіряти верстат крок за кроком: від діагностики шпинделя та тестів герметичності вакуумного столу до оцінки механіки та системи керування. Уникніть дорогої помилки та зробіть свідому інвестицію з нашим експертним чек-листом. читай далі

Повний Посібник: Як Купити Вживаний Листозгинальний Прес з ЧПК і Не Пошкодувати про Інвестицію
Купівля вживаного листозгинального преса з ЧПК – це стратегічна, але ризикована інвестиція. Ця стаття є повним посібником, який крок за кроком пояснює, як провести професійну технічну інспекцію, щоб мінімізувати ризик. Автор, експерт з 20-річним досвідом, описує ключові елементи для перевірки: від оцінки станини та гідравліки, через діагностику системи ЧПК, до перевірки комплектності документації. Стаття надає необхідні знання для прийняття свідомого та безпечного рішення, допомагаючи уникнути дорогих помилок. читай далі

ШІ в Європейській Промисловості: Як Штучний Інтелект формує нові ролі для Менеджерів та Спеціалістів (Компетенції 2026)
Вплив Штучного Інтелекту (ШІ) є ключовою темою для всього європейського виробничого сектору. Від німецького автомобілебудування до французької хімічної промисловості – підприємства по всьому Європейському Союзу активно впроваджують рішення ШІ та машинного навчання (МН), що призводить до революції в робочих ролях. Ця стаття аналізує, як ШІ трансформує ролі менеджерів та спеціалістів, переходячи від рутинних завдань до предиктивної аналітики та стратегічного управління системами. Ми окреслюємо основні компетенції, необхідні для процвітання в епоху Індустрії 5.0. читай далі

Технологічний Аудит Парку Машин: Ключ до Підвищення Ефективності (OEE) та Уникнення Правових Штрафів
Технологічний аудит – це стратегічний інструмент, який перетворює обладнання на бізнес-актив. Він фокусується на 3 стовпах: техніка, процеси (зменшення втрат CT, OEE) та Комплаєнс (відповідність законодавству ЄС). Регулярні інвестиції призводять до зниження TCO та подовження терміну служби машин, забезпечуючи прийняття рішень на основі фактів. читай далі
Криза в металообробній промисловості? Це ідеальний час інвестувати у вашу конкурентну перевагу.
Європейська металообробна промисловість опинилася в епіцентрі ідеального шторму: стрімке зростання цін на енергоносії, дефіцит кваліфікованої робочої сили та посилення тиску на рентабельність не дають спати власникам бізнесу. У таких умовах інстинктивна реакція — скорочувати витрати й чекати кращих часів. Однак історія бізнесу вчить, що саме в найскладніші моменти найкращі гравці роблять стратегічні кроки, які забезпечують їм домінування на роки вперед. У цій статті ми покажемо, чому нинішня криза насправді є сигналом до дії, і як цільові інвестиції в сучасний машинний парк є найефективнішою відповіддю на найбільші виклики ринку. читай далі
 Увійти через Facebook
 Увійти через Google