Metallbearbetningsmaskiner

Den Kompletta Guiden: Hur man Köper en Begagnad CNC-Kantpress och Inte Ångrar...
 Utvalt
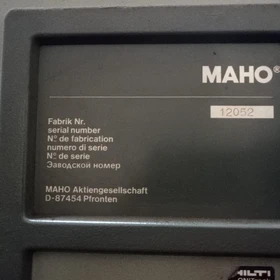
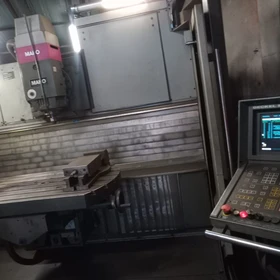
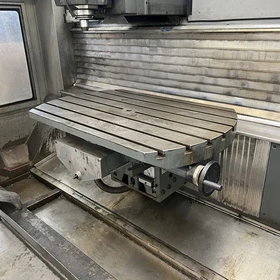
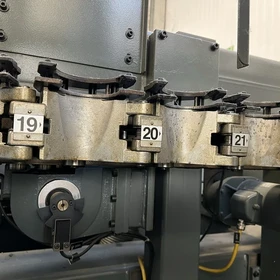
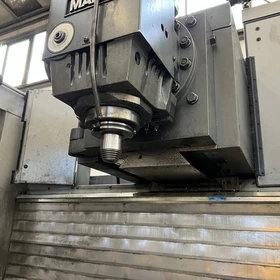
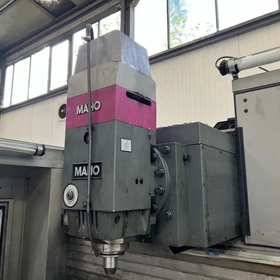
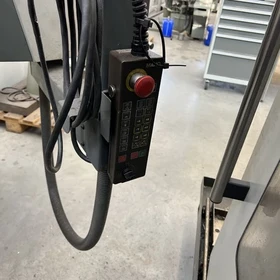
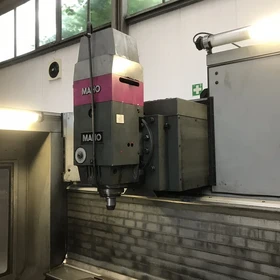
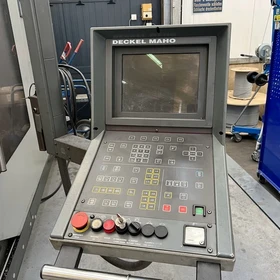
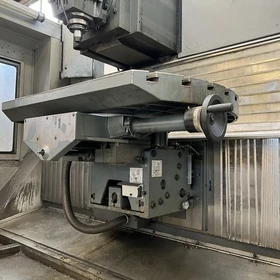
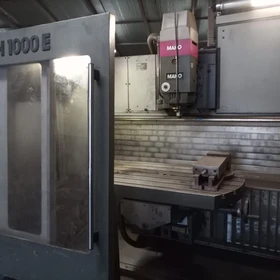
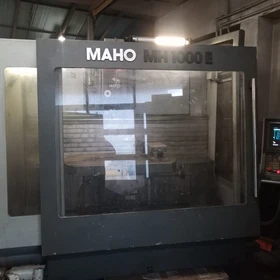
Begagnad MAHO MH 1000 E Universal 5-axlig CNC-fräsmaskin – Serienummer 12052 – Polen
Tillagd: 23.09.2026, 18:49
 Utvalt
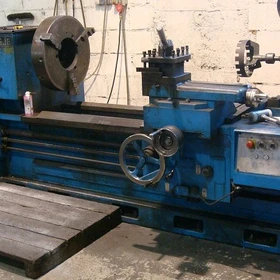
Begagnad POTISJE PA Kraftig svarv 2000 mm mellan spetsar – Świdwin
Tillagd: 23.09.2026, 14:49
 Utvalt
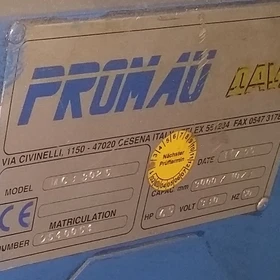
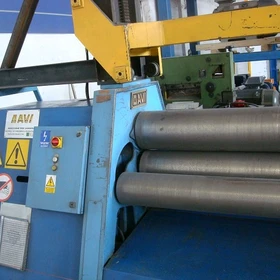
Begagnad DAVI PROMAU MCB 3025 4-rulls hydraulisk plåtvals 1999 – Serienummer. 0540058 – Świdwin
Tillagd: 23.09.2026, 14:49
 Utvalt
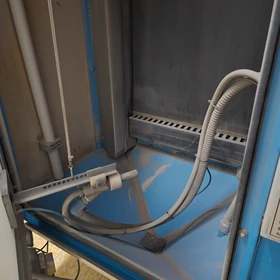
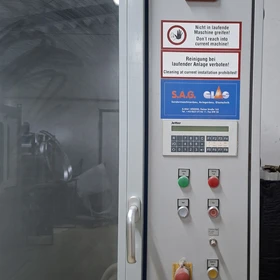
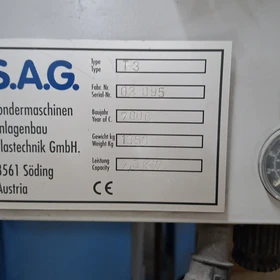
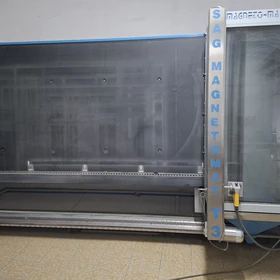
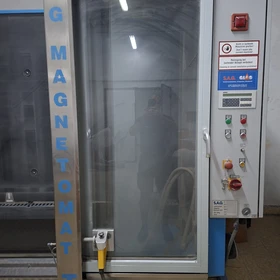
S.A.G. MAGNETO-MAT T-3 Automatisk Glasblästringsmaskin – 2006 – Serienummer 03 095 – Koszalin, Polen
Tillagd: 22.09.2026, 14:35
 Utvalt


Begagnad Maggi Boring System 21 flerhuvudsborrmaskin 2021 – Serienummer 1622100600 – Wrocław
Tillagd: 17.09.2026, 19:28
 Utvalt
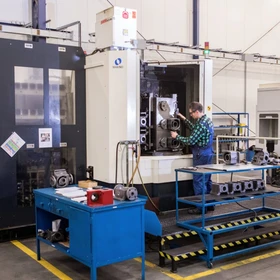
Makino a81M Horisontellt Bearbetningscenter 2008 – FANUC – Dubbelpall – Łódź
Tillagd: 17.09.2026, 15:24
 Utvalt
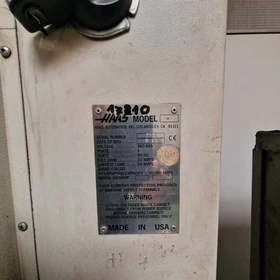
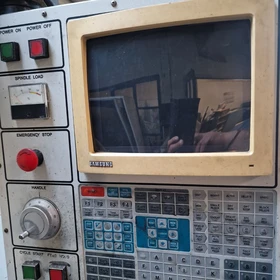
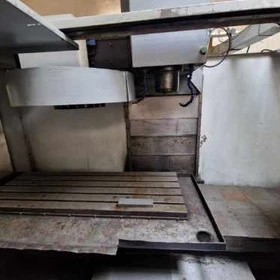
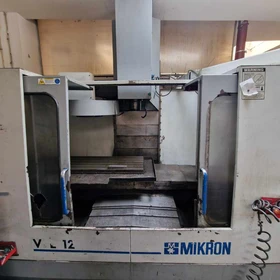
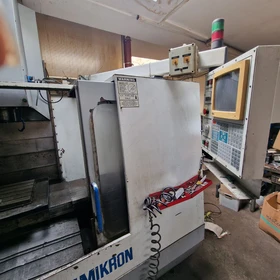
Begagnad Mikron VCE 1250 Vertikal Bearbetningscenter 2000 – Łódź
Tillagd: 17.09.2026, 10:32
 Utvalt
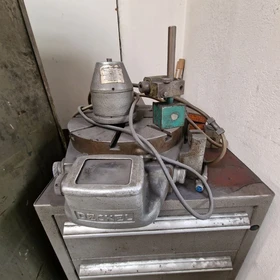
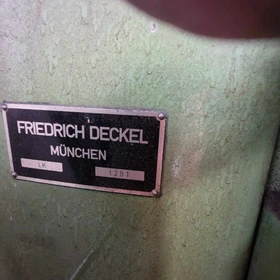
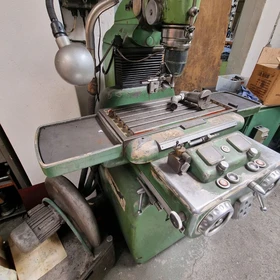
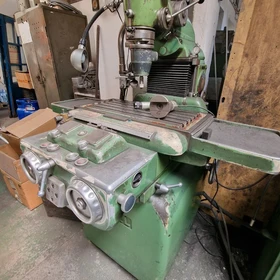
Begagnad Deckel LK Koordinatborrmaskin / Koordinatslipmaskin – Serienummer 1281 – Łódź
Tillagd: 17.09.2026, 10:32
 Utvalt
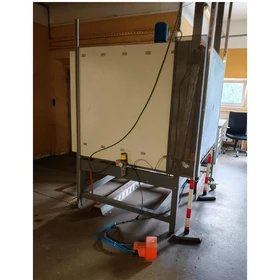
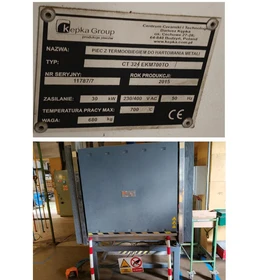
Använd Kępka CT 324 EKM700TO Industriell härdugn 700°C 30kW (2015) – Serienummer 11787/7 – Piła
Tillagd: 12.08.2026, 12:20
 Utvalt
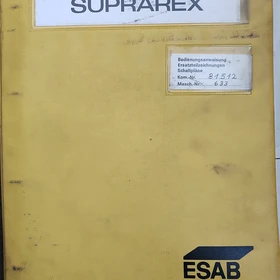
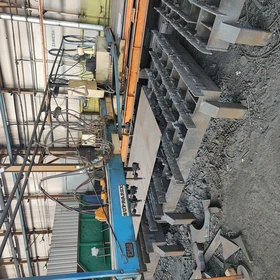
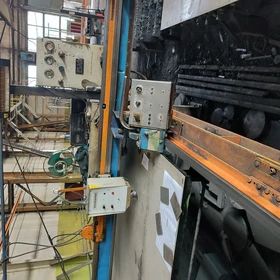
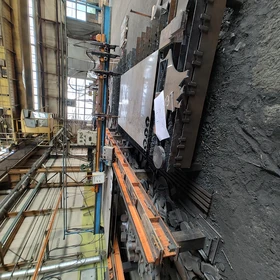
ESAB Suprarex Gasskärmaskin 1969 – Masch.-Nr. 633 – Arbetsbord 2×6 m – Poland
Tillagd: 11.08.2026, 18:55
 Utvalt
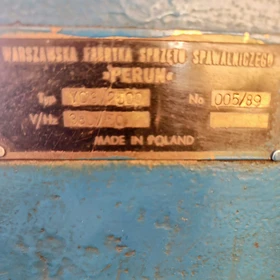
PERUN YC8/2500 Gassskärmaskin 1989 – Nr 005/89 – Arbetsbord 2×6 m – Poland
Tillagd: 11.08.2026, 18:55
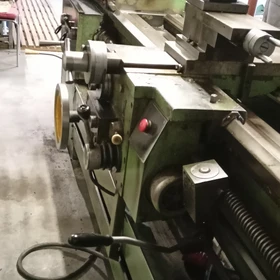
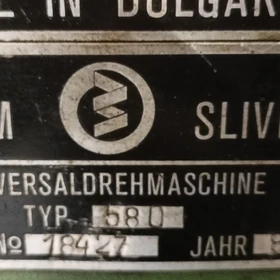
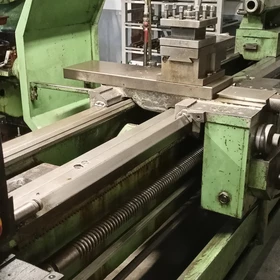
Använd ZMM Sliven CU 580 Universal svarv 1985 – Łódź
Tillagd: 24.09.2026, 18:20


Używana współrzędnościowa maszyna pomiarowa CNC ZEISS PMC 850 850×700×450 mm – Siedlce
Tillagd: 24.09.2026, 17:30
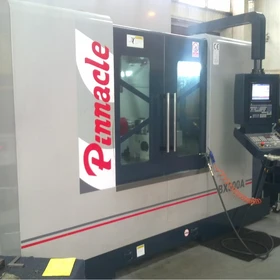
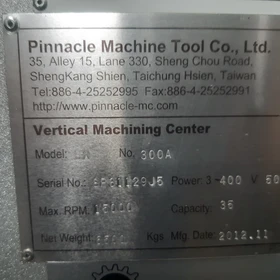
Begagnad Pinnacle BX300A CNC vertikal bearbetningscenter – 2012 – Łódź
Tillagd: 24.09.2026, 17:22
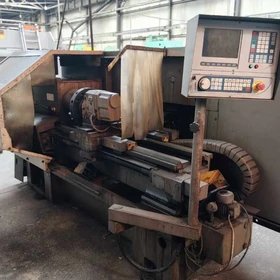
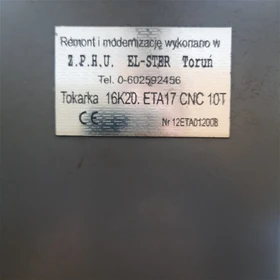
Begagnad CNC-svarv 16K20 – EL-STER Moderniserad, ETA17 CNC 10T Styrning – Inowrocław
Tillagd: 24.09.2026, 16:13
Begagnade metallbearbetningsmaskiner: svarvar, fräsar, slipar och pressar
Metallbearbetning omfattar skärande och formande processer: supportsvarvar och CNC-svarvcentrum, konsol- och bäddfräsar, bearbetningscentrum med tre till fem axlar, plan- och rundslipar, borr- och arborrverk, sänk- och trådgnistmaskiner, kantpressar, gradsaxar, stansar, stångsågar och svetsutrustning. Begagnade maskiner når marknaden när underleverantörer lägger ned, fordonslinjer slås samman eller verkstäder ersätter manuella maskiner med CNC — ofta följer verktygsskåp, chuckar, skruvstycken och mätutrustning med som skulle kosta en förmögenhet som nytt.
Utgå från toleranser och seriestorlekar, inte bara från maskintyp. En reparationsverkstad som kör enstyck värdesätter manuell styrning och styvhet, medan en serieunderleverantör behöver pallhantering, stångmatare eller robotlastning. Kontrollera spindelnosa och spindelgenomgång, bordsstorlek och bordslast, slaglängder per axel, styrningsgeneration samt om program, parametrar och verktygstabeller kan säkerhetskopieras. För trefasutrustning ska spänning, ansluten effekt och frågan om frekvensomriktare eller transformator ingår i köpet klarläggas.
Köpguide: geometrin avgör värdet
Geometrin avgör allt. Ta med indikatorklocka, kontrolldorn och en pålitlig rätskiva till besiktningen. På svarven bedöms bäddslitaget vid chucken, koniciteten mäts över en 300 mm axel och dubbdockans inriktning kontrolleras. På fräsen körs varje axel genom hela slaget, tröga punkter känns av, vändglappet mäts och spindeln avlyssnas vid flera varvtal. På slipmaskiner väger spindeln samt magnetchuckens eller dubbarnas skick tyngst. På kantpressen granskas kolv, bomberingssystem, bakanslag och medföljande verktyg: En press utan verktyg är bara en halv maskin.
Styrning, drivsystem och dokument
En utgången styrning är det vanligaste skälet till att en mekaniskt sund maskin säljs billigt. Bekräfta att styrningen startar, att parameterbatterierna bytts i tid och att drivsystemen är larmfria. Be om elscheman, parameterbackup, kontaktschema där sådant finns samt servicehistorik. Om säljaren saknar backup, avtala ett servicebesök före betalning: Att ladda parametrar från grunden på en maskin med optioner och makron tar timmar och kräver någon som kan just den styrningen.
Fundament, skärvätska och spånor
Tunga metallmaskiner kräver plant fundament och tid för sättning: Planera förankring, nivelleringskilar och en ny geometrimätning två veckor efter uppställning. Skärvätskesystem, spåntransportör och oljedimsutsug ingår i köpkalkylen — ett bearbetningscentrum utan fungerande transportör och med igenslammad tank innebär dagars rengöring före första betalda detalj. Budgetera för ny skärvätska, filtrering och hämtning av förbrukad vätska vid driftsättningen.
Vanliga frågor
Hur provar jag en supportsvarv vid ett enda besök?
Plansvarva en skiva och kontrollera konkaviteten, svarva en axel mellan dubbar med konicitetsmätning, gänga ett provgäng och prova samtliga matningar och snabbtransporten. Inspektera chuckbackarna, stöddockan, skärvätskepumpen och bäddbanornas skick under sliden.
Vad väger tungt på ett begagnat bearbetningscentrum?
Spindeltimmar och lastförlopp, verktygsväxlarens tillförlitlighet över tjugo växlingar i följd, axelglapp, skicket på banplåtar och kulskruvar samt om en fjärde axel eller mätprob ingår och är kalibrerad. Be om larmlistan och den senaste geometrirapporten där sådan finns.
Finns det delar till manuella fräsar och slipar?
Till spridda modeller levererar oberoende leverantörer alltjämt lager, remmar, dragspindelmuttrar och lägesvisare. Kontrollera spindelnosstandard och spårdelning i bordet: Ovanliga standarder försvårar verktygshållningen. Till slipmaskiner ska flänsar, skydd och balanseringsdorn medfölja.
Vilka papper skyddar köparen?
Köpeavtal med serienummer, överlämningsprotokoll med timmar, larm och brister samt manualer och scheman. För maskiner som släppts på EU-marknaden efter 1995 påverkar skydd, förreglingar och försäkran om överensstämmelse både försäkring och inspektion — verifiera dem före prisöverenskommelsen.
Popular brands in this category
FAQ
Vad kontrollera vid köp av begagnade industrimaskiner?
Viktiga punkter: 1) Timmar och underhåll, 2) Fysiskt skick, 3) Elektriska system, 4) Hydraulik, 5) Säkerhet och CE, 6) Test, 7) Reservdelar, 8) Dokumentation.
Vad är typisk avskrivning för industrimaskiner?
Maskiner förlorar 15-20% första året, sedan 8-12% årligen. Efter 5 år 50-60% avskrivning. Efter 10 år 25-40% av värdet.
Vad är skillnaden mellan CNC och konventionella maskiner?
CNC är datorstyrda för precision. Konventionella kräver manuell drift. CNC: högre precision, snabbare. Konventionella: billigare, enklare.
Vilka betalningsmetoder är säkra för maskininköp?
Säkra: 1) Remburs, 2) Deposition, 3) Delbetalning med inspektion - 30% deposition, 70% efter kontroll.
Hur kontrollera drifttimmar på begagnade maskiner?
Enligt styrning: Fanuc - PMC-diagnostik, Siemens 840D - diagnostikmeny, Mazak - underhållsskärm.
 Logga in med Facebook
 Logga in med Google